

Cómo soldar bien: temperatura, estaño y los cinco errores de siempre
Una soldadura buena se hace en dos segundos y brilla. Temperatura, punta, estaño y la secuencia correcta, más los cinco fallos que se repiten siempre.
Actualizado: 03/05/2026
23
Compartir:
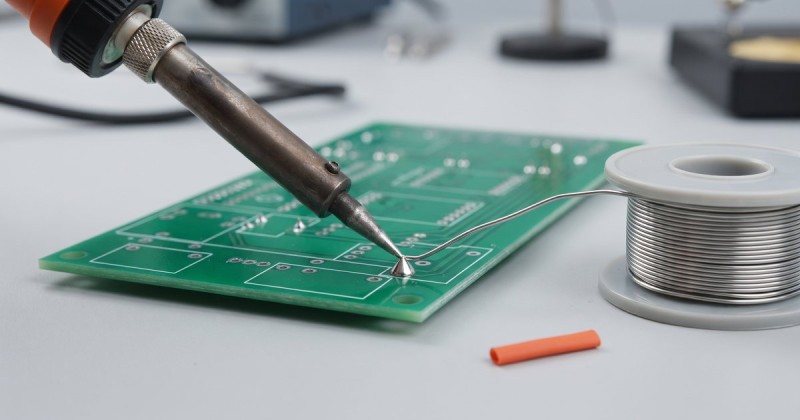
Soldar no es pegar estaño: es calentar las dos piezas hasta que el estaño moje y forme una aleación con ellas. Quien entiende eso suelda bien en una tarde; quien no, lleva años haciendo bolas grises.
La secuencia correcta
- Punta limpia y estañada (con una gota de estaño fresco encima).
- Apoya la punta tocando a la vez la pata del componente y el pad de la placa.
- Espera un segundo a que se calienten.
- Aplica el hilo de estaño en la unión, no sobre la punta.
- Cuando fluya y forme cono, retira el estaño y después la punta. Total: dos o tres segundos.
Una soldadura correcta tiene forma de volcán cóncavo brillante, deja ver el contorno de la pata y no rebosa el pad.
Temperatura
| Trabajo | Temperatura |
|---|---|
| Estaño con plomo (Sn63Pb37) | 320-340 °C |
| Estaño sin plomo (SAC305) | 350-380 °C |
| Componentes SMD pequeños | 300-320 °C |
| Planos de masa, conectores gruesos | 380-400 °C y punta ancha |
Si tienes que subir la temperatura para que «agarre», casi siempre el problema es la punta, no los grados: una punta fina no transmite calor suficiente a un pad grande. Cambia a una punta de cincel de 2-3 mm y verás la diferencia.
El estaño
Para trabajo manual, el de 0,8 mm con alma de colofonia es el estándar. El de 1 mm va bien para conectores; el de 0,5 mm, para SMD.
El de plomo funde antes y moja mejor: para reparación y prototipos es más fácil de trabajar. El sin plomo es obligatorio en producto comercial (RoHS), funde más alto y deja acabado más mate, cosa que no significa que esté mal soldado.
Los cinco errores
1. Soldadura fría
Gris, rugosa, con forma de bola. El estaño se fundió pero las piezas no llegaron a temperatura. Se arregla recalentando con un poco de flux y estaño nuevo.
2. Aplicar el estaño sobre la punta
Así el flux se evapora antes de llegar a la unión y el estaño no moja. El hilo va a la junta.
3. Punta sucia
Una punta negra no transmite calor. Límpiala en la esponja húmeda o en el estropajo de latón antes y después de cada soldadura, y déjala siempre con estaño al apagar.
4. Mover el componente mientras solidifica
Crea microgrietas invisibles que fallan meses después. Sujeta con pinzas o con cinta, y deja que enfríe.
5. Exceso de estaño
Una bola que tapa el pad esconde lo que hay debajo y puede puentear con la pista vecina. Si te pasas, quita con malla desoldadora.
Lo que sí hace falta en la mesa
- Estación con control de temperatura. Un soldador de 30 W sin control no mantiene la punta caliente al tocar el cobre.
- Esponja o estropajo de latón.
- Flux aparte, en lápiz o jeringa. Transforma cualquier soldadura difícil.
- Malla desoldadora y bomba.
- Alcohol isopropílico y un pincel para limpiar los restos al terminar.
- Ventilación. El humo es del flux, y no se respira.
Lo que necesitas, en nuestra tienda
Secciones relacionadas del catálogo
-
 Guías de componentes Cómo leer el código de colores de una resistencia sin equivocarte
-
 Sensores y módulos DHT11 o DHT22: cuál elegir para medir temperatura y humedad
-
 Guías de componentes Diodos 1N4007, 1N5408 y Schottky: cuál necesita tu fuente
-
 Guías de componentes Diodos Zener: cómo hacer una referencia de tensión que funcione
0 comentarios
info
Debes iniciar sesión para comentar.
Acceso


-
 Guías de componentes Cómo leer el código de colores de una resistencia sin equivocarte
-
 Sensores y módulos DHT11 o DHT22: cuál elegir para medir temperatura y humedad
-
 Guías de componentes Diodos 1N4007, 1N5408 y Schottky: cuál necesita tu fuente
-
 Guías de componentes Diodos Zener: cómo hacer una referencia de tensión que funcione


Cargando...